


Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 2026-08-04 Oprindelse: websted


Udstødningslækager udgør umiddelbare mekaniske og sikkerhedsmæssige risici, der rækker langt ud over generende støj. Et kompromitteret udstødningssystem fører til mislykkede emissionsinspektioner, forringet kabineluftkvalitet fra kulilteindtrængning og et tab af modtryk, der påvirker motorens ydeevne negativt. Løsning af disse lækager omgående holder køretøjet sikkert og operationelt.
Mens gør-det-selv-entusiaster og professionelle mekanikere ofte henvender sig til kemiske tætningsmidler til udstødningsreparationer, er for tidlig fejl fortsat en almindelig frustration. Denne fejl stammer typisk fra en misforståelse af de kemiske egenskaber, termiske grænser og strukturelle begrænsninger af forskellige tætningsmasser. Brug af det forkerte produkt til en specifik varmezone eller undladelse af at forberede overfladen korrekt garanterer en kortvarig reparation.
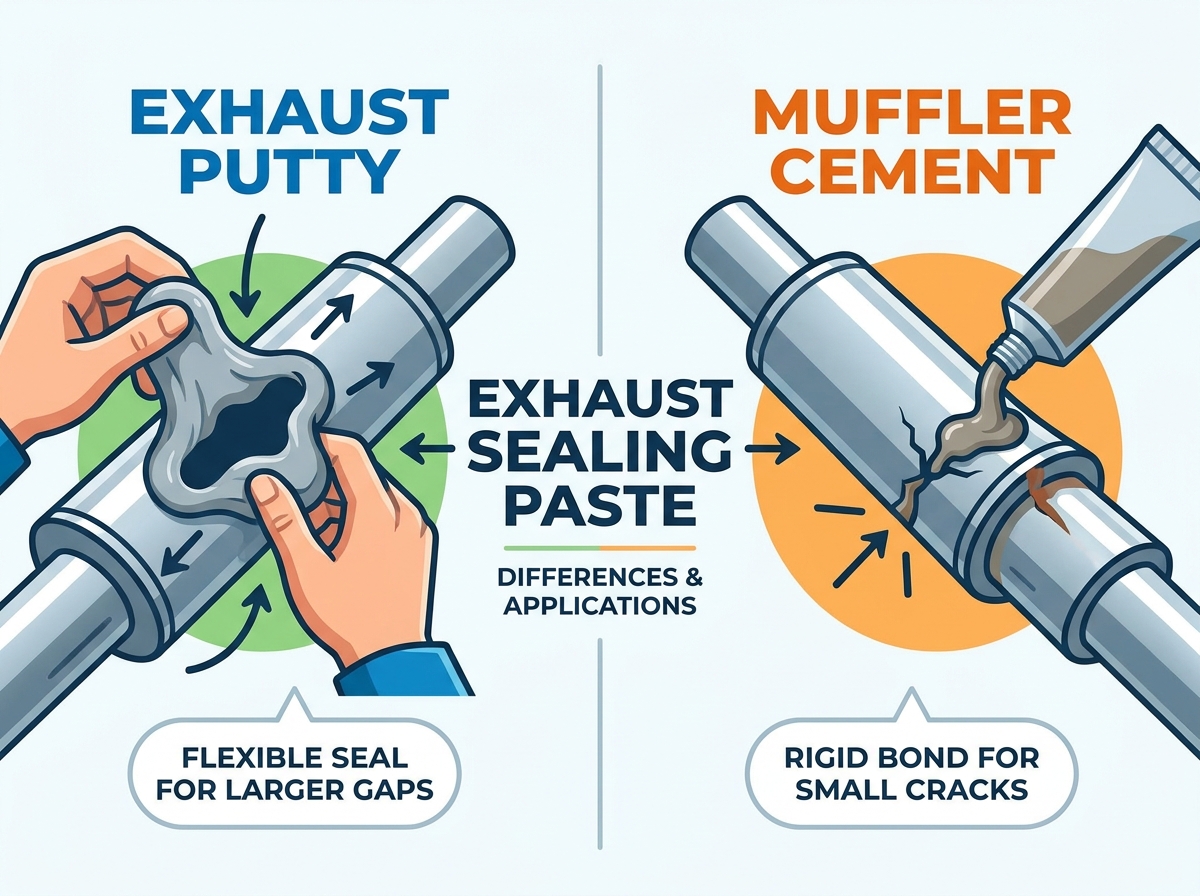
Denne tekniske evaluering af udstødningspartel og lyddæmpercement giver en ramme til at vælge, anvende og hærde den korrekte udstødningspasta til specifikke zoner i et udstødningssystem. Forståelse af disse forskelle sikrer en holdbar, gastæt forsegling.
Termiske tærskler dikterer valg: Lyddæmpercementer modstår generelt højere spidstemperaturer (op til 1500°F+) velegnet til manifolds, mens udstødningspartel er optimeret til samlinger midt i systemet og mindre revnefyldning (op til 1000°F–1200°F).
Forsegling vs. strukturel integritet: Ingen af forbindelserne erstatter en mekanisk svejsning eller fysisk klemme; de er udelukkende designet til at indeholde udstødningsgasser, ikke til at bære strukturelle belastninger eller forbinde ikke-understøttede rør.
Vibration er fjenden: Stive cementer er tilbøjelige til at revne under høje vibrationer, hvis de påføres for tykt, hvorimod specifikke pastaformuleringer giver marginal fleksibilitet til glidesamlinger og fastspændte forbindelser.
Overfladeforberedelse er ikke-omsættelig: 90 % af udstødningsforseglingspastafejl skyldes påføring af produktet over rust, kulstofaflejringer eller fedt i stedet for bart, slidt metal.
Forventning til lang levetid: Kemiske reparationer er i sagens natur semi-permanente løsninger. Mens de kurerer gaslækager med det samme, betyder termisk cyklus og miljøeksponering, at ikke-understøttede spaltefyldninger i sidste ende nedbrydes.
Lyddæmpercement er afhængig af natriumsilikatbaserede formuleringer. Producenter konstruerer disse forbindelser specifikt til at håndtere ekstreme varmemiljøer. Den kemiske struktur gør det muligt for cementen at modstå de intense termiske belastninger, der findes nær motorblokken og katalysatoren. Du vil typisk finde dette produkt brugt på støbejernsmanifolder og tunge stålflanger, hvor temperaturen topper.
Hærdningsprocessen for lyddæmpercement afhænger helt af varmefordampning. Når udstødningssystemet når driftstemperatur, fordamper fugten i cementen. Dette efterlader en stenhård, keramiklignende finish. Denne stive struktur modstår varme exceptionelt godt, men mangler enhver fleksibilitet. Hvis fugen bevæger sig, revner cementen.
Den primære designhensigt med lyddæmpercement fokuserer på høj varmebestandighed, stiv spaltefyldning og permanent tætning af statiske samlinger. Den udmærker sig i applikationer, hvor dele bolter sig tæt sammen, og bevægelsen forbliver minimal. Mekanikere stoler på det, når de sammenkobler skæve flanger eller tætner kraftige V-båndsforbindelser, hvor der allerede er strukturel stivhed.
For at forstå applikationen bedre skal du overveje produktets fysiske tilstand. Det kommer normalt i et rør eller balje og har en grynet, tyk konsistens. Du spreder det med en spartel eller en behandsket finger. Når den først har sat sig, kan du ikke nemt fjerne den uden en hammer og mejsel eller en kværn. Denne holdbarhed gør den ideel til opstrøms udstødningskomponenter.
Udstødningspartel har en helt anden sammensætning. Den bruger ofte lerfortykkede syntetiske harpikser eller keramisk-metalliske blandinger. Denne formulering giver et særskilt sæt fysiske egenskaber sammenlignet med stive natriumsilikatcementer. Målet her er bearbejdelighed og gap-bridging snarere end absolut høj temperatur stivhed.
Bearbejdeligheden af udstødningspartel skiller sig ud som en stor fordel. Den har en tykkere, mere dejlignende konsistens. Dette gør det muligt for mekanikere at forme pastaen omkring komplekse former, presse den til små punkteringer eller sprede den jævnt inde i glidesamlinger før samling. Det virker næsten som en tung kropsfylder under påføringsfasen.
Udstødningspartelets hærdningsprofil står i skarp kontrast til lyddæmpercement. Det kræver ofte en gradvis varmecyklus for at hærde ordentligt. Påføring af intens varme for hurtigt får harpiksen til at boble eller blære, hvilket kompromitterer forseglingens integritet. En langsom opvarmning sikrer en solid, ensartet hærdning uden at skabe porøse svage punkter i materialet.
Mekanikere foretrækker ofte spartelmasse til nedstrømsreparationer. Når man har at gøre med lyddæmpere, resonatorer og udstødningsrør, er temperaturerne lavere, men eksponeringen for vejaffald og fugt er højere. Den tætte, formbare natur af spartelmasse giver mulighed for bedre overfladedækning over uregelmæssige rustgruber eller mindre kappeskader.
Temperaturmodstanden danner den primære skillelinje mellem disse produkter. Standard udstødningspartel håndterer generelt kontinuerlige driftstemperaturer op til 1000°F–1200°F. I modsætning hertil er specialiserede lyddæmpercementer vurderet til 1500°F eller højere. Dette gør cement nødvendig for komponenter tættest på forbrændingskammeret.
Termisk ekspansion spiller en stor rolle i tætningsmidlets levetid. Da udstødningssystemet hurtigt opvarmes og afkøles, udvider metallet sig og trækker sig sammen. En vellykket sammensætning skal tåle disse cyklusser uden at delaminere fra basismetallet. Stive cementer er afhængige af en tæt mekanisk binding i en fastspændt samling, mens nogle spartelmasser giver en lille eftergivenhed, før de bager helt hårdt.
En betydelig præstationsadvarsel i den virkelige verden involverer fænomenet 'smeltning'. Budget eller uklassificerede formuleringer nedbrydes ofte hurtigt. De smelter eller brænder af et godt stykke under deres annoncerede temperaturgrænser. Vælg altid en blanding af høj kvalitet, der er klassificeret til den specifikke varmezone for din reparation. Påføring af en 1000°F spartelmasse på en 1400°F manifold garanterer øjeblikkelig fejl og en frygtelig brændende lugt.
Feature |
Lyddæmper cement |
Udstødningspartel |
|---|---|---|
Grundkemi |
Natriumsilikat |
Syntetisk harpiks / ler |
Max temperatur |
1500°F+ |
1000°F - 1200°F |
Fleksibilitet |
Nul (stiv/keramisk) |
Marginal (forbehandling) |
Ideel beliggenhed |
Manifolder, flanger |
Slipsamlinger, lyddæmpere |
Kursmetode |
Hurtig varmefordampning |
Gradvis varmecyklus |
Lyddæmpercement bliver i sagens natur stiv, når den er hærdet. Denne stivhed gør den meget modtagelig for mikrorevner, hvis den udsættes for betydelige bevægelser. Påføring af tykke lag cement på fleksible nedløbsrør eller ikke-understøttede midterrør resulterer normalt i, at produktet brækker. Vejvibrationer ryster simpelthen den sprøde keramik fra hinanden.
Udstødningspartel giver let elasticitet før dens fulde varmehærdning. Denne marginale fleksibilitet gør det muligt for den at rumme mindre ledskift under tilspænding af klemme og indledende systemjustering. Når den er fuldstændig hærdet, bliver den også relativt hård, men generelt mindre skør end ren natriumsilikatcement. Den håndterer de lavfrekvente vibrationer i et udstødningsrør bedre end cement.
Forståelse af vibrationszoner hjælper med at diktere produktvalg. Motorblokken bevæger sig på sine holdere og overfører vibrationer ned i udstødningen. Flexrøret absorberer det meste, men alt nedstrøms ryster stadig over bump. Stiv cement svigter her, medmindre den er fanget tæt mellem to fastspændte metalstykker.
Lyddæmpercement viser sig at være yderst effektiv til tætning af tætte glidesamlinger, flanger og V-båndsklemmer, hvor tolerancerne forbliver minimale. Dens tyndere konsistens gør det muligt at trænge ind i mikrohuller. Det skaber en solid, gastæt barriere mellem tæt sammenkoblede metaloverflader. Du bruger den til at perfektionere en samling, ikke til at bygge en bro.
Udstødningspartel udmærker sig ved at bygge bro over større mellemrum. Dens tykkere opbygningsevne gør den velegnet til at udfylde nålehuller eller hårgrænser på lyddæmperen. Når det kombineres med et forstærkningsnet, spænder kit over fysiske hulrum, som flydende cement simpelthen drypper igennem. Det fungerer som et strukturelt fyldstof, når det understøttes af en matrix.
Succeskriterierne for glidesamlinger involverer at forhindre gasblow-by ved fastklemte kryds uden permanent at smelte sammenføjningen. En pålidelig tætning sikrer, at udstødningsgasser løber ud af udstødningsrøret i stedet for at lække under køretøjets kabine. Glidesamlinger er berygtet for små utætheder, selv når de er fastspændt.
Mekanikere påfører ofte et tyndt lag af udstødningsforseglingspasta inde i en muffe eller glidesamling, før røret indsættes og klemmen spændes. Denne pasta udfylder de mikroskopiske ufuldkommenheder i metallet. Det garanterer en 100 % gastæt forsegling, når klemmen giver den mekaniske klemkraft.
Rengør indersiden af hunrøret og ydersiden af hanrøret med en stålbørste.
Tør begge overflader af med bremsedelerens for at fjerne olie og fedt.
Påfør en 2 mm limperle rundt om forkanten af hanrøret.
Skub rørene sammen, drej lidt for at fordele pastaen jævnt.
Installer og tilspænd udstødningsklemmen umiddelbart før pastaen kommer over.
Tør overskydende pasta væk, der klemmer ud af samlingen.
Skelne mellem at bruge en pasta som et tætningsmiddel til en passende overflade versus et gevindlås eller klemmelim. En almindelig gør-det-selv-fejl indebærer, at man stryger pasta over ydersiden af en løs klemme og forventer, at den holder rørene sammen. Pastaen fungerer som et ikke-strukturelt tætningsmiddel, ikke et klæbemiddel. Det kan ikke holde røret sammen.
Ved lapning af små huller kræver succeskriterierne stærk vedhæftning til flade eller buede overflader og evnen til at modstå udblæsning fra internt udstødningstryk. Plastret skal forblive intakt på trods af termisk cyklus og miljøeksponering. Et nøgent hul vil blæse enhver pasta ud, der er skubbet ind i den.
For at reparere fysiske huller skal du bruge udstødningspartel sammen med et glasfibernet, metalplaster eller udstødningsbandage. Nettet giver en strukturel matrix, mens kittet tætner hullerne og klæber matrixen til udstødningsrøret. Påføring af spartelmasse over et hul uden forstærkning resulterer i en øjeblikkelig udblæsning.
Trådhjul området omkring hullet, indtil du ser bart, skinnende metal.
Skær et stykke glasfibernet eller aluminiumsplaster lidt større end hullet.
Påfør et basislag af spartelmasse rundt om hullets omkreds.
Tryk masken godt ind i bundlaget af spartelmasse.
Påfør et toplag af spartelmasse over nettet, og træk kanterne ind i det omgivende metal.
Lad plasteret lufttørre i mindst to timer, før du starter motoren.
Succeskriterierne for manifoldreparationer kræver, at man overlever ekstreme udstødningsgastemperaturer (EGT'er) direkte ved siden af motorblokken. Dette repræsenterer den varmeste del af udstødningssystemet, der kræver specialiserede forbindelser. Temperaturerne her overstiger let 1200°F under belastning.
Højtemperatur lyddæmpercement eller en dedikeret kobberbaseret højtemperaturforsegling er påkrævet til manifoldflanger. Standard udstødningspartel vil hurtigt brænde af, smelte eller blive til aske i dette miljø. Forbindelsen skal have en klassificering på mindst 1500°F for at overleve det termiske chok ved en koldstart efterfulgt af kraftig acceleration.
En almindelig pakningsintegrationsstrategi indebærer at bruge en tynd perle af højtemperaturcement til at hjælpe traditionelle pakninger i flange- eller reb-stil. Dette sikrer en mikrogab-tætning mod fordybende manifoldoverflader uden at forskyde selve den fysiske pakning. Du påfører en papirtynd smøre på metalfladen, trykker pakningen på og bolter den fast.
Der eksisterer en farlig misforståelse, at kemiske tætningsmidler kan reparere sprængte rør, knækkede bøjler eller udblæste flexrør. Disse forbindelser har nul trækstyrke. De kan ikke holde to stykker metal sammen under stress. Hvis du rammer et bump, knækker leddet.
Den grundlæggende regel for kemisk udstødningsreparation siger: Hvis samlingen ikke kan bære sin egen vægt mekanisk, vil en kemisk pasta svigte med det samme. Klemmer, svejsninger og bøjler giver strukturen; pastaen giver kun gasforseglingen. Stol aldrig på spartelmasse for at forhindre din lyddæmper i at trække på motorvejen.
Brugere klager ofte over, at almindelig lyddæmpercement ikke holder efter et stykke tid. Denne fejl peger sjældent på en kemisk defekt, men snarere en applikationsfejl. Tykke klatter af cement påført over et mellemrum uden mekanisk støtte er dømt til at mislykkes. Materialet mangler simpelthen den strukturelle integritet til at spænde over et tomrum.
Den mekaniske nedbrydningscyklus forklarer denne fejl. Vejvibrationer og kontinuerlige ekspansions-/sammentrækningscyklusser får skøre, ikke-understøttede cementpropper til at brække. Når der først dannes en mikrorevne, blæser udstødningstrykket hurtigt cementstykket ud af samlingen. Du skal fange cementen mellem to stykker metal, for at den kan overleve.
Overfladeforberedelse er fortsat det mest kritiske trin i enhver udstødningsreparation. De nøjagtige forberedelseskrav omfatter wirehjuling af området til bart metal, grundig affedtning af overfladen og fjernelse af alle løse rustbelægninger og kulstofaflejringer. Spring over dette trin garanterer fejl.
En kemisk grund dikterer denne strenge forberedelse. Natriumsilikatcementer og syntetiske spartelmasser vil ikke binde sig til jernoxid (rust) eller olieagtige rester. Påføring af pasta på en snavset overflade garanterer, at fugemassen flager af, så snart den hærder. Pastaen binder til rusten, og rusten flager af røret og tager plasteret med sig.
Forkert hærdning ødelægger mange reparationer. Hvis motoren kører for længe umiddelbart efter påføring, får fugten i pastaen til at koge. Dette efterlader en porøs, svag struktur fuld af små luftlommer. Omvendt, at køre køretøjet med det samme under tung belastning blæser den våde pasta ud af leddet, før det sætter sig.
Industrien-standard varme-cykling metode involverer at lade pastaen lufttørre i flere timer (eller natten over), indtil det skind over. Sæt derefter motoren i tomgang i 10-15 minutter for forsigtigt at bage blandingen. Følg dette med en nedkølingsperiode før normal kørsel. Denne langsomme bagning driver fugt ud uden at koge harpiksen.
Vurder, hvor hurtigt produktet skiner over. Hurtighærdende cementer kræver hurtig samling af klemmer og rør, hvilket gør dem udfordrende til komplekse opretninger. Hvis du tager for lang tid, hærder cementen, før du spænder boltene, hvilket ødelægger tætningen. Spartelmasser giver generelt mere tid til justering og formning, før de begynder at stivne.
Vurder det hærdede produkts modstandsdygtighed over for miljøfaktorer. Undervognen udsættes konstant for vejsalt, fugt og snavs. En forbindelse af høj kvalitet skal modstå nedbrydning fra disse elementer for at opretholde en varig forsegling. Se efter produkter, der specificerer modstand mod bilvæsker og vintervejbehandlinger.
Overvej reparationens varighed. Samlinger tætnet med stiv lyddæmpercement kræver ofte varme og betydelig fysisk påvirkning for at bryde fra hinanden senere. Man skal normalt skære røret over eller slå samlingen med en hammer. Fuger forseglet med en blødere pasta eller kobberbaseret fugemasse er generelt nemmere at adskille til fremtidig vedligeholdelse.
Vurder den fysiske skade på dit udstødningssystem for at afgøre, om du har brug for stiv cement til en højvarmeflange eller formbar kit til en mid-pipe glidesamling.
Køb den passende forbindelse, og sørg for, at temperaturklassificeringen matcher den specifikke zone i det udstødningssystem, du reparerer.
Saml slibende værktøjer, såsom en stålbørste eller vinkelsliber, for at sikre perfekt overfladeforberedelse ned til bart metal.
Anskaf de nødvendige mekaniske klemmer, ærmer eller glasfibernet for at give strukturel støtte til den kemiske tætningsmasse.
Følg producentens specifikke varmecyklusinstruktioner for at hærde pastaen langsomt og undgå kogning eller udblæsning. For yderligere hjælp, kontakt os.
A: Standard epoxybaseret JB Weld nedbrydes ved udstødningstemperaturer. Kun formuleringer til ekstrem varme eller dedikerede silikatudstødningscementer bør anvendes. Mekanikere, der refererer til 'JB Weld' for udstødninger, taler normalt om specialiserede højtemperaturmetalfyldte pastaer, ikke standard epoxy.
A: Typiske tidsrammer involverer 2-4 timers omgivende tørring efterfulgt af en 10-15 minutters tomgangsperiode for at varmehærde forbindelsen. Følg altid den specifikke producents instruktioner.
A: Hvis cementen med succes stopper lækagen, og der ikke er nogen strukturelle sikkerhedsproblemer, vil den generelt passere. Imidlertid kan kraftigt lappede systemer mislykkes ved visuelle inspektioner i strenge jurisdiktioner.
A: Standard spartelmasse fejler her på grund af ekstrem varme og termisk ekspansion. Du skal bruge specialiseret højtemp støbejernscement eller vælge professionel svejsning.
A: Uden fysisk indeslutning som en ærme, bandage eller klemme mangler tykke cementblokke trækstyrken til at overleve termisk ekspansion og vejvibrationer.
A: Mesh er påkrævet, når der bygges bro mellem fysiske huller eller huller for at give en strukturel matrix til pastaen. Det er unødvendigt at tætne tætte glidesamlinger.
A: Nej. Udstødningspasta er designet til at forsegle sammenpassende overflader mod gaslækager. Det har ikke de klæbende egenskaber, der kræves for at låse gevind eller holde strukturelle komponenter sammen.


