


दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-07-31 उत्पत्ति: साइट


निकास रिसाव से निपटना एक तात्कालिक निराशा है। अत्यधिक शोर, बैकप्रेशर में अचानक कमी, असफल उत्सर्जन निरीक्षण और केबिन में प्रवेश करने वाले जहरीले निकास धुएं का गंभीर खतरा तुरंत ध्यान देने की मांग करता है। व्यावसायिक निकास वेल्डिंग या पूर्ण घटक प्रतिस्थापन अत्यधिक प्रभावी है लेकिन महत्वपूर्ण लागत और डाउनटाइम के साथ आता है। वाहन मालिकों को अस्थायी या अर्ध-स्थायी रूप से लीक को सील करने के लिए एक विश्वसनीय, उच्च तापमान, गैर-वेल्डेड समाधान की आवश्यकता होती है।
किसी भी ऑटो पार्ट्स स्टोर में जाएँ, और आपको दो प्राथमिक रासायनिक और सामग्री समाधान मिलेंगे: एग्ज़ॉस्ट पुट्टी और फ़ाइबरग्लास पट्टियाँ। सही उत्पाद चुनने के लिए रिसाव के आकार, सिस्टम पर उसके स्थान और प्रभावित पाइप की थर्मल गतिशीलता के तकनीकी मूल्यांकन की आवश्यकता होती है। यह मार्गदर्शिका सुरक्षित, गैस-तंग सील सुनिश्चित करने के लिए इन विशिष्ट यांत्रिक कारकों के आधार पर किस उत्पाद का उपयोग करना है इसका मूल्यांकन करती है।
अनुप्रयोग उत्पाद को निर्देशित करता है: एग्जॉस्ट रिपेयर पेस्ट स्लिप जोड़ों, पिनहोल और हेयरलाइन दरारों को सील करने में उत्कृष्टता प्राप्त करता है, जबकि एग्जॉस्ट टेप को सीधे पाइप अनुभागों पर बड़े छेदों को पाटने के लिए इंजीनियर किया जाता है।
थर्मल इलाज अनिवार्य है: दोनों समाधान ठीक होने और सख्त होने के लिए निकास प्रणाली की गर्मी पर निर्भर करते हैं; अनुचित थर्मल साइक्लिंग से समय से पहले विफलता और विस्फोट होता है।
सतह की तैयारी निर्णायक कारक है: न तो पेस्ट और न ही टेप ढीले जंग या कार्बन जमा का पालन करेगा। एक सफल सील के लिए आक्रामक तार-ब्रशिंग और डीग्रीजिंग पर कोई समझौता नहीं किया जा सकता है।
हाइब्रिड दृष्टिकोण अधिकतम स्थायित्व प्रदान करता है: रिक्त स्थान को भरने के लिए पेस्ट, संरचनात्मक आवरण प्रदान करने के लिए टेप, और किनारों को सुरक्षित करने के लिए यांत्रिक क्लैंप का संयोजन DIY मरम्मत के लिए उच्चतम सफलता दर प्रदान करता है।
निकास प्रणाली अत्यधिक तापमान वाले वातावरण में काम करती है। कैटेलिटिक कनवर्टर और एग्जॉस्ट मैनिफोल्ड के पास, तापमान अक्सर 1,000°F (538°C) से अधिक हो जाता है। चूंकि धातु के पाइप ड्राइव के दौरान गर्म हो जाते हैं और पार्क करने पर ठंडे हो जाते हैं, इसलिए वे लगातार फैलते और सिकुड़ते रहते हैं। इन पाइपों पर लगाई गई किसी भी मरम्मत सामग्री को इस गंभीर थर्मल साइक्लिंग को संभालना होगा। यदि कोई सीलेंट थर्मल झटके को झेलने की क्षमता के बिना बहुत कठोरता से ठीक हो जाता है, तो कुछ दिनों की ड्राइविंग के बाद यह आसानी से टूट जाएगा और गिर जाएगा। आपको विशेष रूप से सिरेमिक या उच्च-तापमान रेजिन से तैयार की गई सामग्री की आवश्यकता होती है जो स्टील पर अपनी पकड़ बनाए रखते हुए सूक्ष्म स्तर पर थोड़ा लचीला हो।
थर्मल साइकलिंग यह भी तय करती है कि आप उत्पाद को कैसे लागू करते हैं। ठंडे पाइप पर कोल्ड पैच लगाना और तुरंत हाईवे से टकराना विफलता की गारंटी है। रासायनिक उपचार समाप्त होने से पहले ही धातु का तीव्र विस्तार बंधन को काट देगा। यांत्रिकी जानते हैं कि आवेदन के पहले घंटे के दौरान ताप चक्र का प्रबंधन ही एक सप्ताह तक चलने वाले पैच को एक वर्ष तक चलने वाले पैच से अलग करता है।
निकास प्रणालियाँ स्थिर नहीं हैं। वे इंजन के कंपन, सड़क के प्रभाव और इंजन सिलेंडर से बाहर निकलने वाली निकास गैसों के आंतरिक दबाव से लगातार यांत्रिक तनाव सहन करते हैं। एक सफल मरम्मत में भारी त्वरण के तहत उड़ने से रोकने के लिए पर्याप्त संरचनात्मक अखंडता होनी चाहिए। जब आप गैस पेडल पर कदम रखते हैं, तो आंतरिक दबाव बढ़ जाता है। इस भार के तहत कमजोर पैच तुरंत टूट जाएंगे, जिससे कंपन सहनशीलता गर्मी प्रतिरोध के समान ही महत्वपूर्ण हो जाएगी।
निकास प्रणाली की भौतिक गति पर विचार करें। यह रबर आइसोलेटर्स पर लटका रहता है, जिससे यह चेसिस से स्वतंत्र रूप से स्विंग और कंपन कर सकता है। हर बार जब आप किसी गड्ढे से टकराते हैं या गियर बदलते हैं, तो पूरी पाइप असेंबली झुक जाती है। फ्लेक्स पाइप या अत्यधिक तनाव वाले हैंगर ब्रैकेट पर लगाया गया भंगुर पैच टूट जाएगा। आपको पाइप के उस विशिष्ट खंड पर यांत्रिक भार का मूल्यांकन करना होगा जिसकी आप मरम्मत कर रहे हैं।
अकेले पारंपरिक यांत्रिक यू-बोल्ट क्लैंप या बैंड क्लैंप अक्सर टेलीस्कोपिंग स्लिप जोड़ों को पूरी तरह से सील करने में विफल होते हैं। यह वह क्षेत्र है जहां एक पाइप दूसरे के अंदर जाता है। यहां तक कि जब कसकर दबाया जाता है, तो धातु-पर-धातु कनेक्शन सूक्ष्म अंतराल छोड़ देता है। निकास गैसें इन छोटे स्थानों से होकर गुजरती हैं, टिक-टिक का शोर पैदा करती हैं और उत्सर्जन परीक्षण विफल हो जाती हैं। इन सूक्ष्म रिक्त स्थानों को भरने के लिए जहां यांत्रिक दबाव कम हो जाता है, रासायनिक सीलेंट की आवश्यकता होती है।
एक नई निकास प्रणाली को असेंबल करते समय, कई तकनीशियन पाइपों को एक साथ जोड़ने से पहले स्लिप जोड़ के अंदर सीलेंट की एक पतली परत का उपयोग करते हैं। यह एक स्थायी गैसकेट के रूप में कार्य करता है। यदि आप किसी मौजूदा, लीक हो रहे स्लिप जोड़ को अलग किए बिना उसे ठीक करने का प्रयास कर रहे हैं, तो आपको एक कठिन लड़ाई का सामना करना पड़ेगा। आपको निकास गैस के बाहरी दबाव के विरुद्ध सीलेंट को छोटे अंतराल में डालना होगा। यह वह जगह है जहां सामग्री की चिपचिपाहट बेहद मायने रखती है।
ऑक्सीकृत स्टील पर लागू होने पर चिपकने वाले और पुट्टी में सख्त रासायनिक सीमाएं होती हैं। निकास पाइप कार के नीचे रहते हैं, पानी, सड़क के नमक और लगातार गर्मी के संपर्क में रहते हैं, जिसके परिणामस्वरूप भारी जंग और कार्बन जमा होता है। किसी भी निकास मरम्मत की सफलता काफी हद तक आवेदन से पहले नंगे धातु को उजागर करने पर निर्भर करती है। यदि आप जंग की परत पर सीलेंट लगाते हैं, तो सीलेंट जंग पर चिपक जाएगा, पाइप पर नहीं। जब जंग उतर जाती है, तो मरम्मत भी उसके साथ हो जाती है।
आप तैयारी का काम छोड़ नहीं सकते. सैंडपेपर का एक टुकड़ा पकड़ना और उसे तुरंत रगड़ना पर्याप्त नहीं है। जब तक आपको चमकदार स्टील दिखाई न दे, तब तक आपको सतह को खंगालने के लिए एक ड्रिल या हेवी-ड्यूटी हैंड ब्रश पर एक आक्रामक तार के पहिये की आवश्यकता होगी। ब्रश करने के बाद, सतह को ख़राब करना चाहिए। कोई भी अवशिष्ट तेल, प्रवेश करने वाला तरल पदार्थ, या निकास कालिख एक बाधा के रूप में कार्य करेगा, जो पैच में रासायनिक बाइंडरों को धातु के छिद्रों पर बंद होने से रोकेगा।
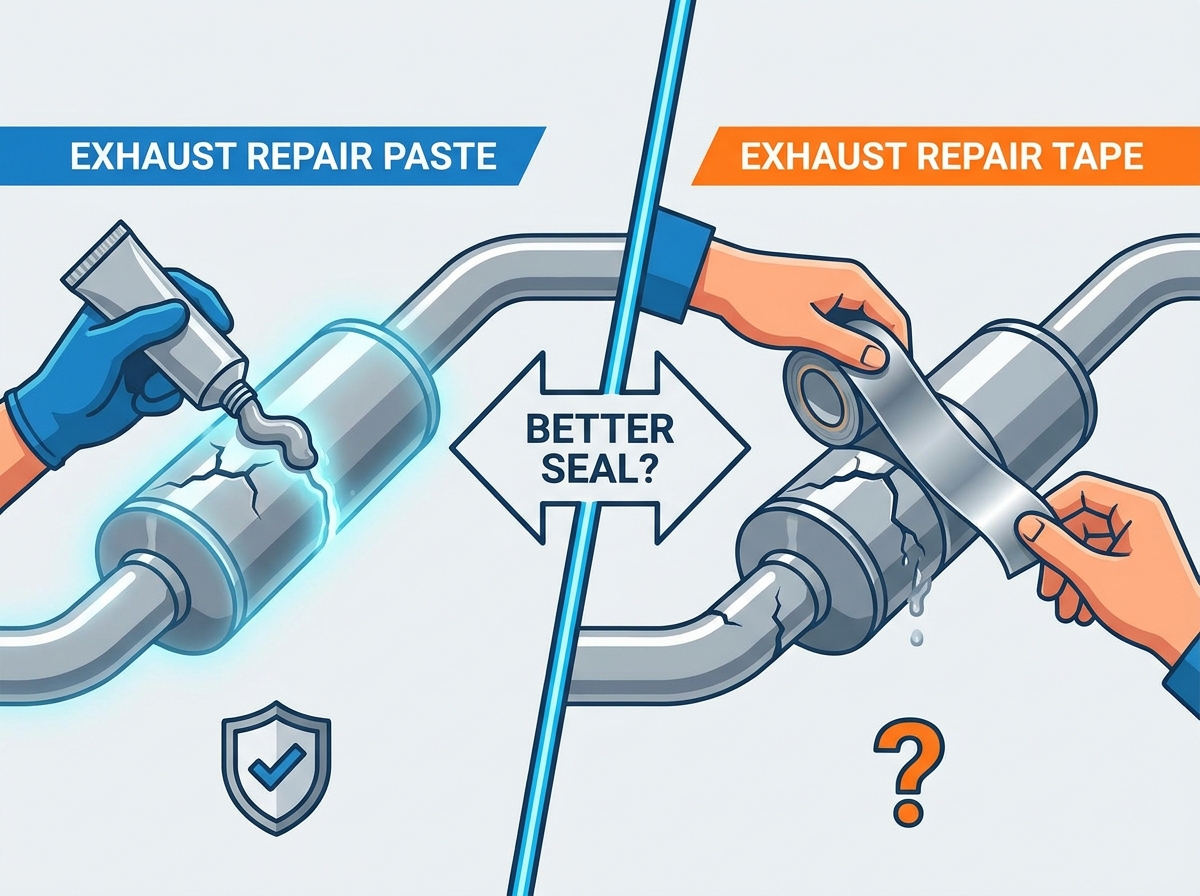
एक एग्जॉस्ट रिपेयर पेस्ट आमतौर पर सिरेमिक या सोडियम सिलिकेट-आधारित पुट्टी होता है। यह एक ट्यूब या टब से सीधे गाढ़े, ढलने योग्य पेस्ट के रूप में लगाया जाता है। निकास प्रणाली के उच्च तापमान के संपर्क में आने पर, रासायनिक संरचना थर्मल इलाज से गुजरती है। नमी बाहर निकल जाती है, और सिलिकेट्स क्रॉस-लिंक करके एक चट्टान-कठोर, गर्मी प्रतिरोधी सील बनाते हैं जो सीधे नंगे धातु की छिद्रपूर्ण सतह से जुड़ जाती है।
एक बार पूर्ण होने पर यह रासायनिक प्रतिक्रिया अपरिवर्तनीय होती है। सोडियम सिलिकेट एक कांच जैसी संरचना में बदल जाता है जो सीधी लौ और अत्यधिक गर्मी का सामना कर सकता है। हालाँकि, इस परिवर्तन के लिए वाहक सॉल्वैंट्स के धीमे वाष्पीकरण की आवश्यकता होती है। यदि बहुत जल्दी गर्म किया जाता है, तो सॉल्वैंट्स उबल जाते हैं, जिससे पोटीन के अंदर भाप की जेबें बन जाती हैं जो अंतिम संरचना को कमजोर कर देती हैं और इसके टूटने का कारण बनती हैं।
इस पुट्टी को लगाने के लिए एक विशिष्ट भौतिक तकनीक की आवश्यकता होती है। आप इसे केक पर फ्रॉस्टिंग की तरह आसानी से सतह पर नहीं फैला सकते। महत्वपूर्ण विधि 'प्रेस-एंड-प्लग' तकनीक है। आपको पहले पेस्ट को सीधे दरार या छेद में दबाना होगा। यह सामग्री को अंतराल के माध्यम से मजबूर करता है, जिससे पाइप के अंदर एक आंतरिक यांत्रिक लंगर बनता है। एक बार छेद बंद हो जाने पर, आप पैच को मजबूत करने के लिए बाहरी हिस्से पर एक द्वितीयक परत को चिकना कर देते हैं।
इस काम के लिए दस्ताने वाली उंगली का उपयोग करना अक्सर सबसे अच्छा उपकरण होता है। यह आपको छेद के किनारों को महसूस करने की अनुमति देता है और यह सुनिश्चित करता है कि पोटीन को रिक्त स्थान में कसकर पैक किया गया है। आप पाइप के अंदरूनी भाग पर हल्का सा मशरूम जैसा प्रभाव चाहते हैं। जब निकास का दबाव अंदर से पैच पर दबाव डालता है, तो यह मशरूमयुक्त पोटीन को छेद के किनारों पर कस कर धकेल देगा, बजाय इसे बाहर उड़ाने के।
पेस्ट विशिष्ट प्रकार के लीक के लिए अत्यधिक विशिष्ट है जहां संरचनात्मक रैपिंग असंभव या अनावश्यक है। यह तंग जगहों और जटिल कनेक्शनों के लिए बेहतर विकल्प है।
स्लिप जोड़ों को सील करना जहां दो पाइप एक साथ स्लाइड करते हैं, प्रारंभिक असेंबली के दौरान एक वायुरोधी संयुक्त सीलर के रूप में कार्य करते हैं।
स्थानीय क्षरण या छोटी चट्टानों के प्रहार के कारण होने वाले छोटे-छोटे छिद्रों को भरना।
गैस्केट ड्रेसिंग या ख़राब एग्ज़ॉस्ट फ्लैंज और क्लैंप के सीधे विकल्प के रूप में कार्य करना।
वेल्डेड सीम के साथ हेयरलाइन दरारों को पैच करना जहां मफलर इनलेट पाइप से मिलता है।
अपनी उच्च ताप सहनशीलता के बावजूद, पेस्ट की विशिष्ट भौतिक सीमाएँ हैं। यदि इसे बहुत अधिक गाढ़ा लगाया जाए, तो भारी इंजन कंपन के कारण इसके टूटने का खतरा हो जाता है। इसमें तन्य शक्ति का भी अभाव है, जिसका अर्थ है कि यह धातु की जाली के समर्थन के बिना कुछ मिलीमीटर से बड़े संरचनात्मक अंतराल को पाट नहीं सकता है। इसके अलावा, यदि थर्मल इलाज पूरा होने से पहले वाहन को घुमाया जाता है, तो आंतरिक निकास दबाव गीले पेस्ट को छेद से ठीक बाहर उड़ा देगा।
एक और सीमा इसकी भंगुरता है. हालाँकि यह गर्मी को असाधारण रूप से अच्छी तरह से संभालता है, लेकिन यह झुकने या मुड़ने को बर्दाश्त नहीं करता है। यदि आप पाइप के उस हिस्से पर पेस्ट लगाते हैं जो त्वरण के दौरान जोर से मुड़ता है, तो कठोर पैच अंततः टूट जाएगा। इसका उपयोग निकास प्रणाली के कठोर, अच्छी तरह से समर्थित अनुभागों पर सबसे अच्छा किया जाता है।
निकास टेप आम तौर पर एक फाइबरग्लास या बेसाल्ट आवरण होता है जिसे गर्मी-सक्रिय पॉलीयुरेथेन या एपॉक्सी रेजिन के साथ लगाया जाता है। यह एक रोल में आता है और अक्सर लगाने से पहले पानी द्वारा सक्रिय किया जाता है। जैसे ही आप इसे क्षतिग्रस्त पाइप के चारों ओर कसकर लपेटते हैं, चलने वाले इंजन से निकलने वाली गर्मी राल को सक्रिय कर देती है। राल क्रॉस-लिंक करता है और कठोर हो जाता है, लचीली पट्टी को एक कठोर, संरचनात्मक कास्ट में बदल देता है जो स्थायी रूप से पाइप की परिधि को पकड़ लेता है।
फ़ाइबरग्लास तन्य शक्ति प्रदान करता है, जबकि रेज़िन गैस-तंग सील प्रदान करता है। एक बार ठीक होने के बाद यह मिश्रित संरचना अविश्वसनीय रूप से मजबूत होती है। यह टूटी हुई हड्डी के लिए स्प्लिंट की तरह काम करता है, कमजोर धातु को एक साथ रखता है और कंपन या जंग के कारण छेद को और फैलने से रोकता है।
टेप को संरचनात्मक सुदृढीकरण और बड़े सतह क्षेत्रों को कवर करने के लिए डिज़ाइन किया गया है जहां पोटीन आसानी से शून्य से गिर जाएगी।
पाइप के सीधे, बेलनाकार खंडों पर जंग लगे बड़े छिद्रों या पूरी तरह टूट-फूट की मरम्मत करना।
कमजोर, पतले धातु खंडों को संरचनात्मक सुदृढीकरण प्रदान करना जो धक्कों पर टूटने की संभावना रखते हैं।
बेलनाकार घटकों को लपेटने से रिसाव को प्रभावी ढंग से संपीड़ित करने के लिए तंग, अतिव्यापी तनाव प्राप्त किया जा सकता है।
ढीली हीट शील्ड को सुरक्षित करना, जो अपने बढ़ते बिंदु से दूर जंग खा चुकी हैं।
टेप को सही ढंग से काम करने के लिए विशिष्ट ज्यामिति की आवश्यकता होती है। जटिल मोड़ों, नुकीली कोहनियों, वेल्डेड हैंगरों या अनियमित मफलर सीमों पर गैस-टाइट सील हासिल करना अविश्वसनीय रूप से कठिन है। टेप अतिव्यापी तनाव पर निर्भर करता है; यदि इसे पाइप की पूरी परिधि के चारों ओर 360 डिग्री पर लपेटा नहीं जा सकता है, तो यह ठीक से चिपकने में विफल हो जाएगा। इसके अतिरिक्त, यदि रैप पूरी तरह से ठीक होने से पहले अत्यधिक सड़क की नमी या गहरे पोखरों के संपर्क में आता है, तो राल नष्ट हो सकता है और नरम हो सकता है।
क्लीयरेंस एक और बड़ा मुद्दा है. आपको टेप के रोल को पाइप के चारों ओर कई बार पूरी तरह से घुमाने के लिए पर्याप्त जगह की आवश्यकता है। यदि एग्जॉस्ट पाइप को फ़्लोरपैन के खिलाफ कसकर दबाया गया है या ड्राइवशाफ्ट के करीब चलता है, तो आपके पास रैप को सही ढंग से लगाने के लिए भौतिक स्थान नहीं हो सकता है। इन तंग इलाकों में, आपको अक्सर पहुंच हासिल करने के लिए निकास प्रणाली को उसके हैंगर से गिराने के लिए मजबूर होना पड़ता है, जो त्वरित DIY फिक्स के उद्देश्य को विफल कर देता है।
पुट्टी लगाना एक सीधी लेकिन गड़बड़ प्रक्रिया है। सामग्री को छोटे-छोटे अंतरालों में डालने के लिए पोटीन चाकू या दस्ताने वाली उंगलियों की आवश्यकता होती है। वाहन के नीचे तंग क्वार्टरों में इसे लगाना आसान है। हालाँकि, टेप को उच्च-तनाव, गीली-रैपिंग की आवश्यकता होती है। फाइबरग्लास के रोल को बार-बार गुजारने के लिए आपको पूरे पाइप के चारों ओर पर्याप्त निकासी की आवश्यकता होती है। यदि पाइप को फर्शबोर्ड या हीट शील्ड के खिलाफ कसकर दबाया जाता है, तो रैपिंग टेप अत्यधिक प्रतिबंधात्मक हो जाता है।
पुट्टी क्षमाशील है. यदि आप एप्लिकेशन को खराब कर देते हैं, तो आप इसे मिटा सकते हैं और ठीक होने से पहले इसे फिर से शुरू कर सकते हैं। टेप एक बार का सौदा है। एक बार जब आप रेज़िन को सक्रिय कर देते हैं और लपेटना शुरू कर देते हैं, तो इसे सेट होने से पहले आपके पास सीमित कार्य समय होता है। यदि आप पहले पास पर तनाव ठीक करने में विफल रहते हैं, तो पूरा रोल बर्बाद हो जाता है।
थर्मल इलाज की आवश्यकताएं काफी भिन्न होती हैं। पेस्ट करने के लिए अक्सर धीमे, चरणबद्ध निष्क्रिय अनुक्रम की आवश्यकता होती है। आपको पोटीन में आंतरिक नमी को तेजी से उबलने से रोकने के लिए इंजन को धीरे से चालू रखना चाहिए, जो भाप की जेब और ब्लोआउट का कारण बनता है। टेप को रेज़िन को सक्रिय करने और क्रॉस-लिंक करने के लिए तत्काल, निरंतर गर्मी की आवश्यकता होती है। एक बार लपेटने के बाद, फ़ाइबरग्लास कास्ट को उसकी अंतिम कठोर अवस्था में बेक करने के लिए इंजन को आमतौर पर लगातार चलने की आवश्यकता होती है।
पेस्ट के लिए, एक सामान्य उपचार क्रम में इंजन को 10 मिनट के लिए निष्क्रिय रहने देना, 10 मिनट के लिए इसे बंद करना और फिर 15 मिनट के लिए फिर से निष्क्रिय करना शामिल है। यह धीमी गति से सेंकने से नमी सुरक्षित रूप से बाहर निकल जाती है। टेप के लिए, आप आमतौर पर इसे लपेटते हैं, कार शुरू करते हैं, और इसे लगातार 20 से 30 मिनट तक चलने देते हैं जब तक कि रैप से धुआं निकलना बंद न हो जाए और पूरी तरह से सख्त न हो जाए।
दोनों समाधानों को अस्थायी से अर्ध-स्थायी सुधार के रूप में देखा जाना चाहिए, जिसका उद्देश्य निकास प्रणाली के जीवन को तब तक बढ़ाना है जब तक कि उचित प्रतिस्थापन व्यवहार्य न हो जाए। टेप आम तौर पर उच्च तन्यता ताकत प्रदान करता है, जिससे यह भंगुर ठीक किए गए पेस्ट की तुलना में कंपन और चेसिस फ्लेक्स का बेहतर प्रतिरोध कर सकता है। हालाँकि, पेस्ट सूक्ष्म अंतरालों पर एक बेहतर वायुरोधी सील बनाता है जहाँ टेप मामूली गैस को निकलने की अनुमति दे सकता है।
भारी सड़क नमक के साथ कठोर शीतकालीन जलवायु में, दोनों मरम्मत अंततः विफल हो जाएंगी क्योंकि आसपास की धातु पैच के नीचे से जंग खा रही है। पैच स्वयं जीवित रह सकता है, लेकिन जिस पाइप से यह जुड़ा हुआ है वह विघटित हो जाएगा। उम्मीद करें कि अच्छी तरह से लगाया गया पैच सामान्य ड्राइविंग परिस्थितियों में छह महीने से एक साल तक चल सकता है।
पेशेवर दुकान वेल्डिंग या कुल घटक प्रतिस्थापन की तुलना में DIY निकास मरम्मत तत्काल जेब खर्च में भारी कमी प्रदान करती है। अपघर्षक ब्रश, सीलेंट और क्लैंप सहित DIY मरम्मत स्टैक के लिए बहुत छोटे निवेश की आवश्यकता होती है। इसकी तुलना मफलर की दुकान पर भारी श्रम दरों और भागों के मार्कअप से करें। जबकि वेल्डेड मरम्मत स्थायी है, रासायनिक मरम्मत सख्त रखरखाव बजट का प्रबंधन करने वाले वाहन मालिकों के लिए मूल्यवान समय खरीदती है।
विशेषता |
निकास पुट्टी अनुप्रयोग |
फाइबरग्लास टेप अनुप्रयोग |
|---|---|---|
सर्वोत्तम लीक प्रकार |
पिनहोल, स्लिप जोड़, फ्लैंज |
बड़े छेद, सीधी पाइप दरारें |
आवेदन विधि |
दबाएं और प्लग करें, स्मूथिंग करें |
टाइट 360-डिग्री ओवरलैपिंग रैप |
क्लीयरेंस की आवश्यकता |
न्यूनतम (केवल सामने की ओर) |
ऊँचा (पाइप के चारों ओर लपेटना चाहिए) |
कंपन प्रतिरोध |
मध्यम (मोटा होने पर फट सकता है) |
उच्च (संरचनात्मक कास्ट के रूप में कार्य करता है) |
इलाज की आवश्यकता |
धीमी, क्रमिक निष्क्रिय गर्मी |
निरंतर, तत्काल गर्मी |
किसी एक उत्पाद पर भरोसा करना अक्सर उसकी अंतर्निहित संरचनात्मक कमजोरियों को उजागर करता है। तरीकों को मिलाकर, आप एक समग्र मरम्मत बनाते हैं जो सभी सामग्रियों की ताकत का लाभ उठाती है। पेस्ट आंतरिक शून्य को भरता है और सीधे गैस पथ को अवरुद्ध करता है। टेप एक संरचनात्मक आवरण प्रदान करता है जो आंतरिक दबाव के विरुद्ध पेस्ट को अपनी जगह पर बनाए रखता है। अंत में, यांत्रिक क्लैंप फाइबरग्लास टेप के किनारों को कंपन के तहत खुलने या हिलने से रोकते हैं।
यह हाइब्रिड विधि एमआईजी वेल्डर को चालू किए बिना स्थायी मरम्मत के सबसे करीब है। यह पुट्टी के साथ सीलिंग समस्या और टेप के साथ संरचनात्मक समस्या का समाधान करता है। पाइप के सीधे खंड पर एक सिक्के से भी बड़े किसी भी छेद के लिए इसकी अत्यधिक अनुशंसा की जाती है।
क्षतिग्रस्त क्षेत्र को आक्रामक तरीके से वायर-ब्रश से नंगे धातु तक नीचे कर दें। सभी ढीले जंग के टुकड़े हटा दें। ब्रेक क्लीनर जैसे शून्य-अवशेष डीग्रीजर से क्षेत्र को अच्छी तरह से साफ करें और इसे पूरी तरह से सूखने दें।
आंतरिक प्लग बनाने के लिए मरम्मत पुट्टी को छेद या दरार में गहराई से दबाएं। एक बंधन आधार बनाने के लिए छेद की बाहरी सतह के चारों ओर एक पतली, समान परत को चिकना करें।
जबकि पुट्टी अभी भी गीली है, मरम्मत क्षेत्र पर निकास टेप को कसकर लपेटें। उच्च-तनाव, बहु-स्तरित आवरण बनाने के लिए प्रत्येक पास को कम से कम 50% ओवरलैप करें।
लपेटे हुए टेप के दोनों सिरों पर स्टेनलेस स्टील होज़ क्लैंप या हेवी-ड्यूटी यू-बोल्ट क्लैंप स्थापित करें। मरम्मत किनारों को यांत्रिक रूप से उनकी जगह पर लॉक करने के लिए उन्हें कस लें।
इंजन चालू करें और निर्माता-अनुशंसित निष्क्रिय अनुक्रम निष्पादित करें। गर्मी आंतरिक पुट्टी को पका देगी और बाहरी टेप राल को एक साथ सेट कर देगी, जिससे एक एकीकृत पैच बन जाएगा।
ऑनलाइन फ़ोरम में अक्सर निकास रिसाव के लिए मानक डक्ट टेप या हार्डवेयर स्टोर एल्यूमीनियम फ़ॉइल टेप के उपयोग का सुझाव देने वाली खतरनाक सलाह होती है। यह एक गंभीर सुरक्षा ख़तरा है. मानक चिपकने वाले और कपड़े के बैकिंग तुरंत पिघल जाएंगे, केबिन में अत्यधिक जहरीले धुएं का उत्सर्जन करेंगे, और निकास प्रणाली की अत्यधिक गर्मी के तहत संभावित रूप से प्रज्वलित हो जाएंगे। केवल ऑटोमोटिव निकास तापमान के लिए विशेष रूप से इंजीनियर और रेटेड उत्पादों का उपयोग करें।
यहां तक कि एचवीएसी फ़ॉइल टेप, जो घरेलू हीटिंग नलिकाओं के लिए डिज़ाइन किया गया है, एक उत्प्रेरक कनवर्टर के पास पाए जाने वाले 1,000°F+ तापमान का सामना नहीं कर सकता है। चिपकने वाला पदार्थ राख में बदल जाएगा और इंजन शुरू करने के कुछ ही मिनटों के भीतर पन्नी उड़ जाएगी। ऑटोमोटिव-ग्रेड निकास उत्पादों के स्थान पर कभी भी घरेलू टेप न रखें।
हानिरहित टेलपाइप रिसाव और घातक मैनिफोल्ड या कैटेलिटिक कनवर्टर रिसाव के बीच अंतर करना महत्वपूर्ण है। पिछले मफलर में रिसाव अधिकतर कष्टप्रद शोर की समस्या है। इंजन बे के पास या सीधे यात्री केबिन के नीचे एक रिसाव घातक, गंधहीन कार्बन मोनोऑक्साइड गैस को वाहन में प्रवेश करने की अनुमति देता है। यदि आपके वाहन के अगले हिस्से के पास गंभीर रिसाव है, तो DIY मरम्मत असुरक्षित हो सकती है, और बैठने वालों की सुरक्षा के लिए पेशेवर वेल्डिंग या प्रतिस्थापन अनिवार्य है।
यदि आपको स्टॉपलाइट पर बैठते समय केबिन के अंदर निकास धुएं की गंध आती है, तो आपके पीछे के एक्सल के आगे गंभीर रिसाव हो रहा है। आपके वेंटिलेशन सिस्टम में कार्बन मोनोऑक्साइड डालने वाली विशाल दरार को ठीक करने के लिए किसी रासायनिक पैच पर निर्भर न रहें। वाहन को एक दुकान तक खींचकर ले जाओ।
कैटेलिटिक कनवर्टर (प्री-कैट) के अपस्ट्रीम में स्थित मरम्मत को मफलर (पोस्ट-कैट) के पास स्थित मरम्मत की तुलना में काफी अधिक दबाव और तापमान का सामना करना पड़ता है। उत्प्रेरक कनवर्टर एक अड़चन पैदा करता है, जिससे निकास गैसें वापस आ जाती हैं और सामने के पाइपों में दबाव बनाती हैं। इस चरम वातावरण के कारण प्री-कैट पर लगाए गए DIY रासायनिक पैच में ब्लोआउट विफलता का अत्यधिक खतरा होता है। विश्वसनीय परिणामों के लिए DIY प्रयासों को मुख्य रूप से पोस्ट-कैट अनुभागों पर केंद्रित करें।
तापमान का अंतर भी भारी है। भारी भार के तहत मैनिफोल्ड लाल गर्म चमक सकता है। कोई भी ओवर-द-काउंटर पुट्टी या टेप लंबे समय तक चमकते कच्चे लोहे के मैनिफोल्ड के सीधे संपर्क में नहीं टिकेगा। अपनी रासायनिक मरम्मत को मध्य-पाइप, अनुनादक और मफलर अनुभागों तक ही सीमित रखें।
कोई भी उत्पाद सार्वभौमिक रूप से दूसरे से बेहतर नहीं है; सफलता पूरी तरह से रिसाव की प्रकृति पर निर्भर करती है। पुट्टी जोड़ों, सीम और पिनहोल के लिए बेहतर हैं, जबकि सीधे पाइपों पर बड़े संरचनात्मक छेद के लिए फाइबरग्लास पट्टियों की आवश्यकता होती है। क्षति का सही निदान करके और सतह को सावधानीपूर्वक तैयार करके, आप एक टिकाऊ सील प्राप्त कर सकते हैं जो आपके वाहन को शांत और सुरक्षित रखती है।
रिसाव के सटीक आकार और स्थान की पहचान करने के लिए टॉर्च के साथ निकास पाइप का निरीक्षण करें।
क्षतिग्रस्त क्षेत्र को कड़े तार वाले ब्रश से तब तक रगड़ें जब तक कि नंगी धातु दिखाई न दे।
पिनहोल से बड़े छेदों के लिए पोटीन और फाइबरग्लास रैप दोनों का उपयोग करके हाइब्रिड विधि लागू करें।
इलाज से पहले अपने फाइबरग्लास रैप के किनारों को स्टेनलेस स्टील होज़ क्लैंप से सुरक्षित करें।
पहुंचें और हमसे संपर्क करें । यदि आपको अपने वाहन के लिए विशिष्ट उत्पाद अनुशंसाओं की आवश्यकता है तो
उत्तर: जब नंगे धातु पर सही ढंग से लगाया जाता है और ठीक से गर्मी से ठीक किया जाता है, तो यह कुछ महीनों से लेकर एक वर्ष तक रह सकता है। इसका जीवनकाल काफी हद तक इंजन कंपन की मात्रा, पैच के स्थान और सड़क पर मौजूद नमक और नमी के संपर्क पर निर्भर करता है।
उत्तर: यह बेहद कठिन है. तनाव पैदा करने के लिए टेप को एक टाइट, 360-डिग्री रैप की आवश्यकता होती है। मफलर की सिलाई अनियमित और भारी होती है, जिससे इसे कसकर लपेटना लगभग असंभव हो जाता है। अनियमित सीमों के लिए पुट्टी एक बेहतर विकल्प है।
उत्तर: नहीं। अधिकांश ऑटोमोटिव एग्जॉस्ट पुट्टी को पूरी तरह ठीक होने के लिए थर्मल साइकलिंग की आवश्यकता होती है। वे नमी को बाहर निकालने के लिए निकास गैसों की गर्मी पर भरोसा करते हैं और रासायनिक बाइंडर्स को एक कठोर, गर्मी-प्रूफ सील में क्रॉस-लिंक करते हैं।
उत्तर: यह राज्य और निरीक्षक पर निर्भर करता है। यदि कई न्यायालय किसी वाहन में अस्थायी रासायनिक पैच देखते हैं, जिसके लिए सख्त उत्सर्जन और सुरक्षा मानकों को पारित करने के लिए स्थायी वेल्डेड मरम्मत या प्रतिस्थापन की आवश्यकता होती है, तो वे वाहन को विफल कर देंगे।
उत्तर: नहीं। इलाज पूरा होने से पहले सामान्य भार के तहत गाड़ी चलाने से आंतरिक निकास दबाव बढ़ जाएगा। यह दबाव आसानी से गीली, बिना इलाज वाली सामग्री को छेद से बाहर निकाल देगा, जिससे मरम्मत बर्बाद हो जाएगी।
उत्तर: जब तक आपको नंगी, चमकदार धातु दिखाई न दे, तब तक उस क्षेत्र को आक्रामक रूप से रगड़ने के लिए एक कड़े तार वाले ब्रश या सैंडपेपर का उपयोग करें। पुट्टी लगाने से पहले सभी ग्रीस और धूल हटाने के लिए ब्रेक क्लीनर जैसे तेजी से सूखने वाले विलायक से क्षेत्र को पोंछ लें।


